Adaptīvās frēzēšanas stratēģijas CAM sistēmās: tabulas, parametri un Fusion 360, NX un Mastercam salīdzinājums
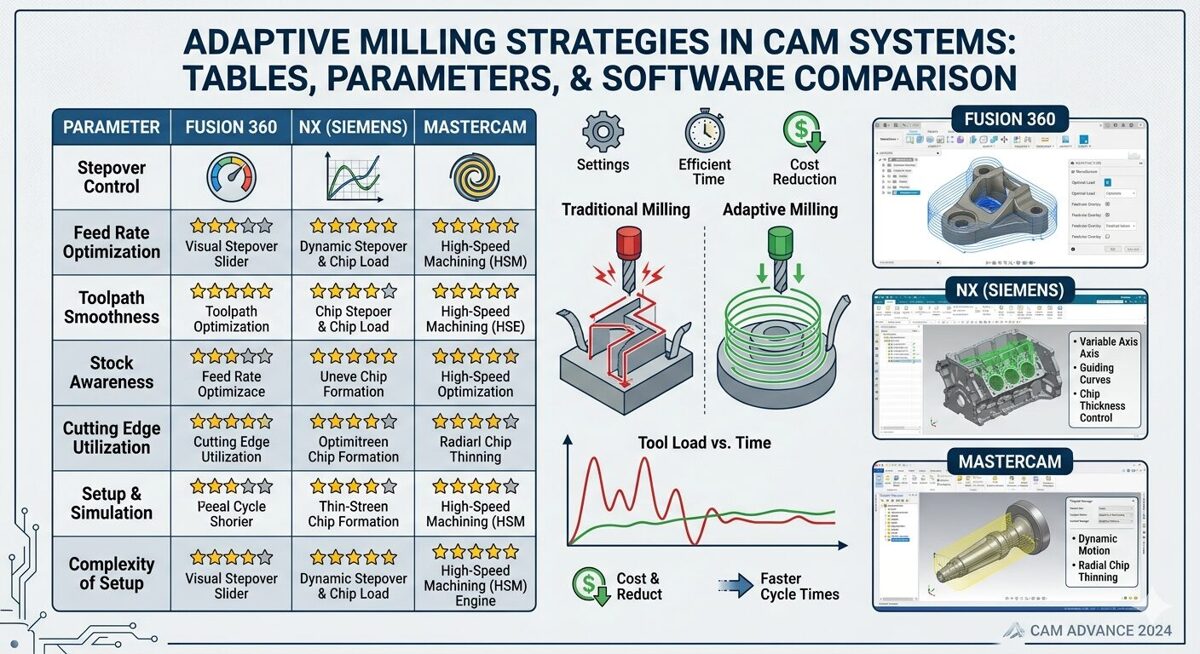 Adaptīvās frēzēšanas stratēģijas CAM sistēmās: tabulas, parametri un Fusion 360, NX un Mastercam salīdzinājums
Ievads
Adaptīvā frēzēšana ir viena no galvenajām augstas efektivitātes apstrādes (HEM) tehnoloģijām, kas ļauj palielināt produktivitāti 2–5 reizes, kontrolējot instrumenta slodzi un optimizējot instrumenta trajektoriju.
Atšķirībā no klasiskajām stratēģijām:
instruments darbojas ar pastāvīgu skaidu biezumu
tiek samazināta radiālā slodze
tiek palielināts aksiālais griezuma dziļums
Rezultāts: mazāks nodilums, lielāks ātrums un labāka virsmas kvalitāte.
Tabula 1 — CAM sistēmu salīdzinājums adaptīvajā frēzēšanā
| Parametrs | Fusion 360 | Siemens NX | Mastercam |
|---|---|---|---|
| Stratēģijas veids | Adaptive Clearing | Adaptive Roughing | Dynamic Milling |
| Slodzes kontrole | Automātiska | Pastāvīgs skaidas biezums | Dynamic Motion |
| 5 asu apstrāde | Ierobežota | Pilna | Pilna |
| CAD integrācija | Iebūvēta | Iebūvēta | Daļēja |
| Mākoņrisinājums | Jā | Daļēji | Nē |
| Sarežģītības līmenis | Zems | Augsts | Vidējs |
Secinājums:
Fusion 360 — piemērots ātrai ieviešanai un mazām darbnīcām
Siemens NX — sarežģītām un 5 asu apstrādes uzdevumiem
Mastercam — universāls risinājums
Tabula 2 — Adaptīvās frēzēšanas efektivitāte
| Rādītājs | Tradicionālā apstrāde | Adaptīvā | Izmaiņas |
|---|---|---|---|
| Apstrādes laiks | 100% | 20–40% | −60–80% |
| Instrumenta resurss | 100% | 150–300% | +50–200% |
| Materiāla noņemšana | 100% | 200–500% | +100–400% |
| Virsmas raupjums | Ra 3.2 | Ra 0.8–1.6 | līdz −75% |
| Enerģijas patēriņš | 100% | 70–85% | −15–30% |
Tas parāda, ka adaptīvā frēzēšana ir būtiski efektīvāka visos aspektos.
Tabula 3 — Galvenie adaptīvās apstrādes parametri
| Parametrs | Diapazons | Tērauds | Alumīnijs |
|---|---|---|---|
| Radiālais griezuma dziļums (ae) | 5–25% D | 7–12% | 15–20% |
| Aksiālais griezuma dziļums (ap) | 1–5D | 2–3D | 3–4D |
| Padeve uz zobu | 0.05–0.3 mm | 0.1–0.15 | 0.2–0.25 |
| Griešanas ātrums | 50–500 m/min | 120–180 | 300–450 |
| Minimālais rādiuss | 0.5–3D | 1–1.5D | 0.5–1D |
Galvenais princips:
mazs ae un liels ap nodrošina maksimālu efektivitāti.
Tabula 4 — Ieteikumi dažādiem materiāliem
| Materiāls | Instruments | Pārklājums | Ieteicamā CAM sistēma |
|---|---|---|---|
| Konstrukciju tērauds | Cietmetāla frēze | TiAlN | NX / Mastercam |
| Nerūsējošais tērauds | Mainīga soļa frēze | AlCrN | Mastercam |
| Alumīnijs 6061 | Asa griezošā mala | Bez pārklājuma | Fusion 360 |
| Titāns | Pastiprināta frēze | TiAlN + DLC | NX |
| Inkonels | Keramikas instruments | Al2O3 | NX |
Kā darbojas adaptīvā frēzēšana
Galvenais princips ir pastāvīga slodze uz instrumentu.
Tas tiek panākts ar:
trohoidālām trajektorijām
automātisku padeves regulēšanu
detaļas ģeometrijas analīzi
Efektivitātes aprēķins:
Efektivitāte = (Ttrad − Tadapt) / Ttrad × 100%
Stratēģiju iestatīšana CAM sistēmās
Fusion 360
Optimal Load: 0.5 mm (alumīnijam)
Keep Tool Down: ieslēgts
Stock to Leave: 0.2 mm
Piemērots ātrai ieviešanai un apmācībai.
Siemens NX
ae: 7–12%
ap: 2–3D
mākslīgā intelekta optimizācija
Nodrošina maksimālu kontroli un precizitāti.
Mastercam
Dynamic Milling
Step: 5–15%
apdares pārejas integrētas
Labi piemērots sērijveida ražošanai.
Tipiskākās kļūdas
pārāk liels ae rada instrumenta pārslodzi
pārāk mazs ap samazina efektivitāti
nepareiza padeve izraisa vibrācijas
netiek ņemta vērā iekārtas stingrība
Iekārtu prasības
Minimālās prasības:
stingrība vismaz 50 N/µm
vārpstas ātrums vismaz 10 000 apgr./min
jauda vismaz 15 kW
Ieviešanas plāns uzņēmumam
| Posms | Termiņš |
|---|---|
| Audits | 1–2 mēneši |
| Apmācība | 2 mēneši |
| Pilotprojekts | 3–4 mēneši |
| Mērogošana | līdz 6 mēnešiem |
Secinājums
Adaptīvā frēzēšana nodrošina:
būtiski īsāku apstrādes laiku
ilgāku instrumenta kalpošanas laiku
augstāku virsmas kvalitāti
Sistēmas izvēle:
nelielām darbnīcām — Fusion 360
sarežģītām detaļām — Siemens NX
universālai ražošanai — Mastercam